海口帆津五金有限责任公司:工业冲压五金件行业标准与质量管控要点解析
📅 2026-10-10
🔖 海口帆津五金有限责任公司:工业五金配件,建筑紧固件,冲压五金件,家装五金批发
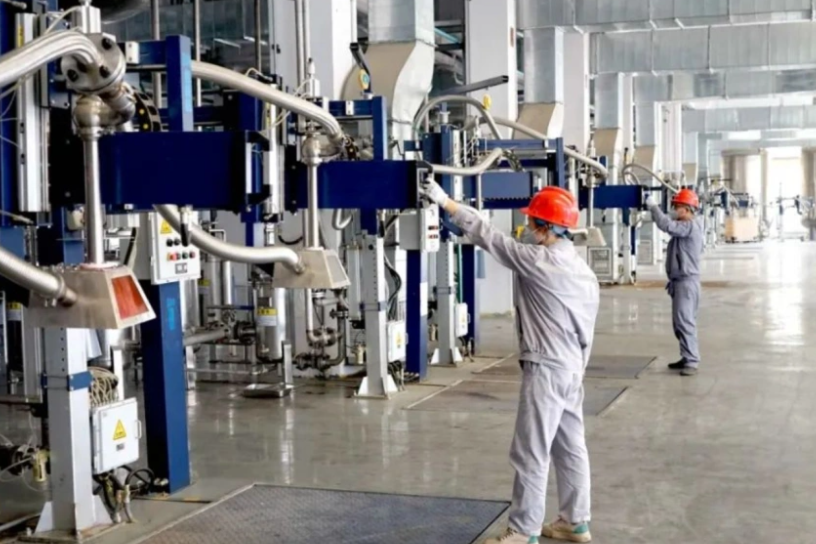
冲压车间里,一批厚度1.5mm的Q235建筑紧固件正在高速级进模上连续生产,模具每分钟冲次达到180次。操作工发现,连续生产约2万次后,冲压件毛刺高度从0.05mm逐渐升至0.12mm,超出GB/T 305-2016规定的0.08mm上限。这不是个例——很多五金冲压企业都面临类似问题,背后涉及模具磨损规律、材料性能波动与过程管控的深层耦合。
模具间隙与材料回弹:毛刺超标的根因在哪?
毛刺增大的直接原因是凸凹模间隙因磨损而扩大。以2mm厚冷轧板为例,合理间隙通常控制在料厚的8%-12%,即0.16-0.24mm。当间隙超过料厚15%时,撕裂带占比上升,毛刺随之恶化。更隐蔽的因素是材料回弹——不同批次的SPCC板屈服强度波动可达±30MPa,导致同一模具在不同批次上表现差异明显。
海口帆津五金有限责任公司在工业五金配件生产中,对每批进厂板材做硬度与拉伸抽检,将屈服强度波动超过15%的批次单独标注,对应调整模具间隙补偿值。这套做法让冲压五金件的毛刺不良率从3.2%降至0.8%以下。
过程质量管控的三个关键节点
冲压件的质量管控不能只靠终检。以下三个节点需要重点布控:
- 首件检验:每批次开机前连续冲压10件,用投影仪测量关键尺寸(孔径、孔位、外形轮廓),CPK需≥1.33方可批量生产。
- 过程巡检:每5000冲次抽检一次毛刺高度与关键尺寸,记录模具磨损趋势曲线,提前预警换模时间。
- 模具寿命管理:建立每套模具的冲次台账,硬质合金模具累计冲次达50万次时强制修磨,避免突发性尺寸漂移。
建筑紧固件的安全等级要求更高。以膨胀螺栓套管为例,壁厚减薄量超过0.1mm就会影响锚固力,过程管控必须比普通冲压件更严格。
与行业常见做法的对比
不少小型冲压厂依赖老师傅经验判断换模时机,缺乏数据积累,批次间一致性差。而规范做法应建立“冲次-毛刺高度-尺寸偏移”三维数据模型,用趋势分析替代人工判断。海口帆津五金有限责任公司在建筑紧固件与家装五金批发业务中推行的正是后者——用数据驱动换模决策,而非等客户投诉后再补救。
建议采购方在审核供应商时,重点查看其模具维护记录与过程巡检数据。一个能提供连续三个月CPK趋势图的冲压五金件供应商,远比只给一份出厂检验报告的更可靠。